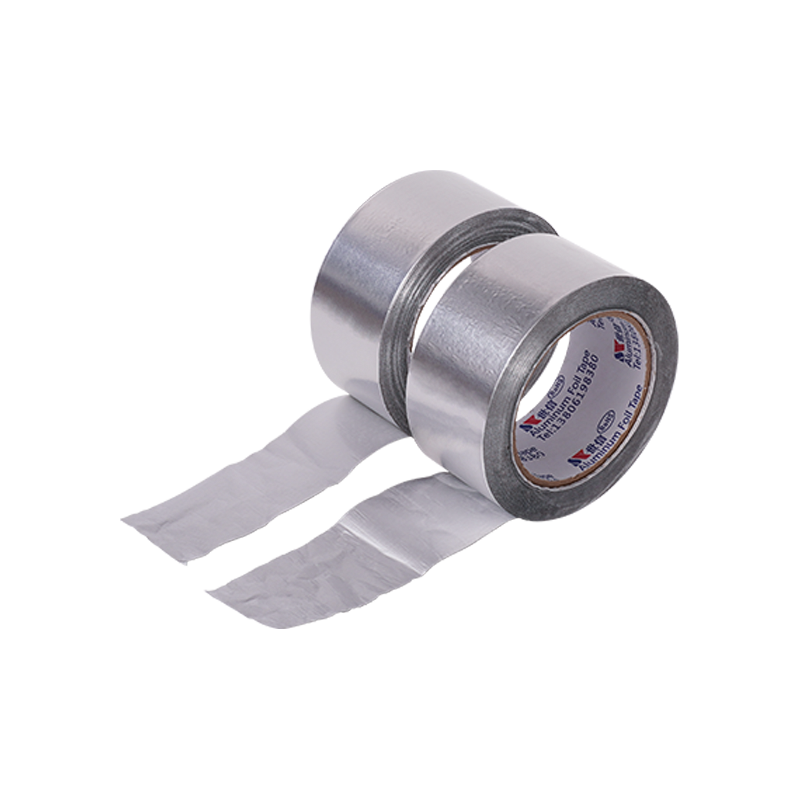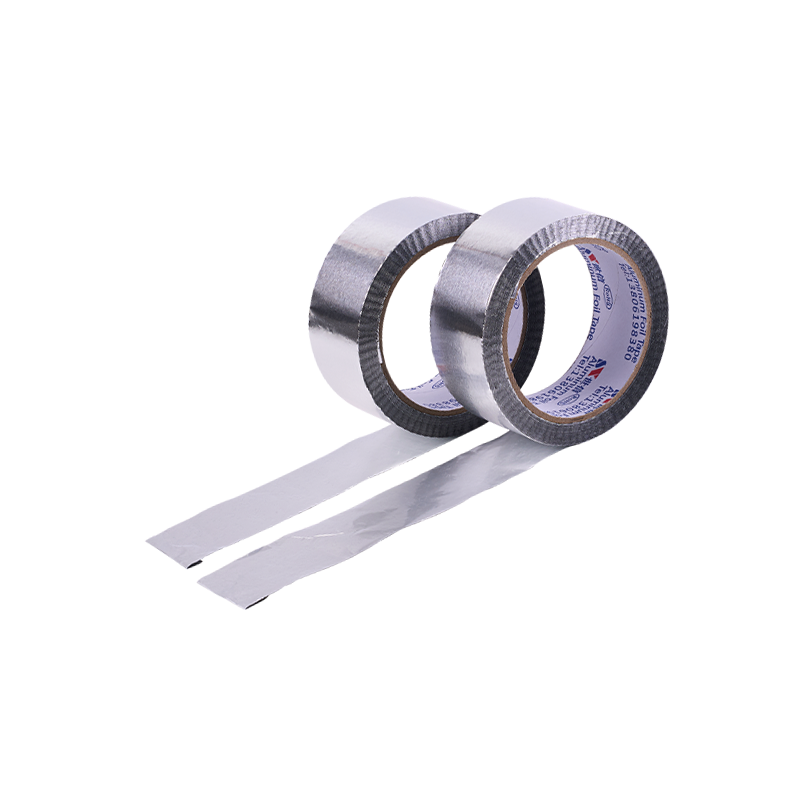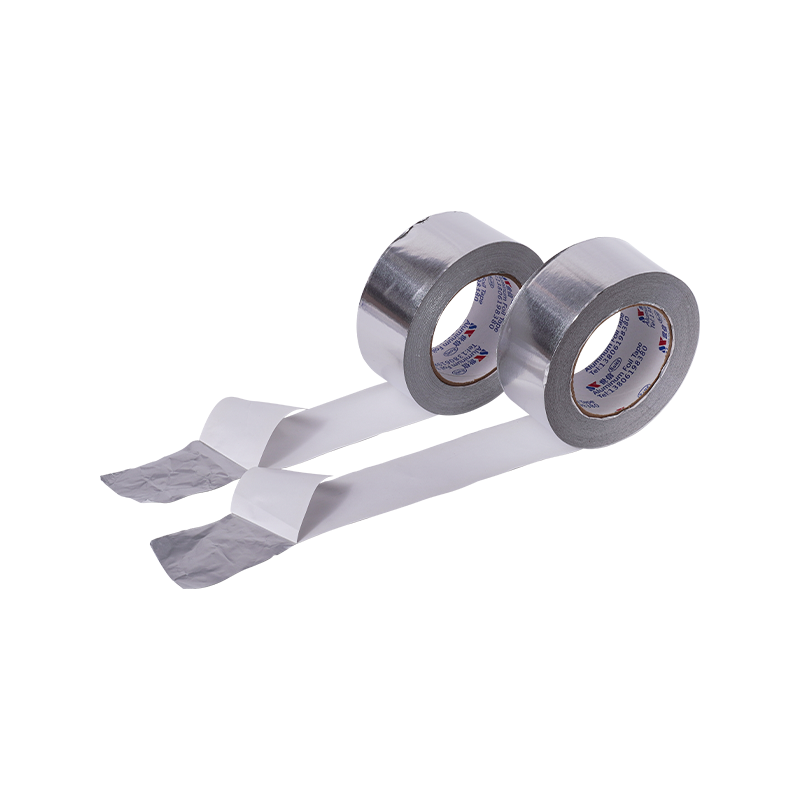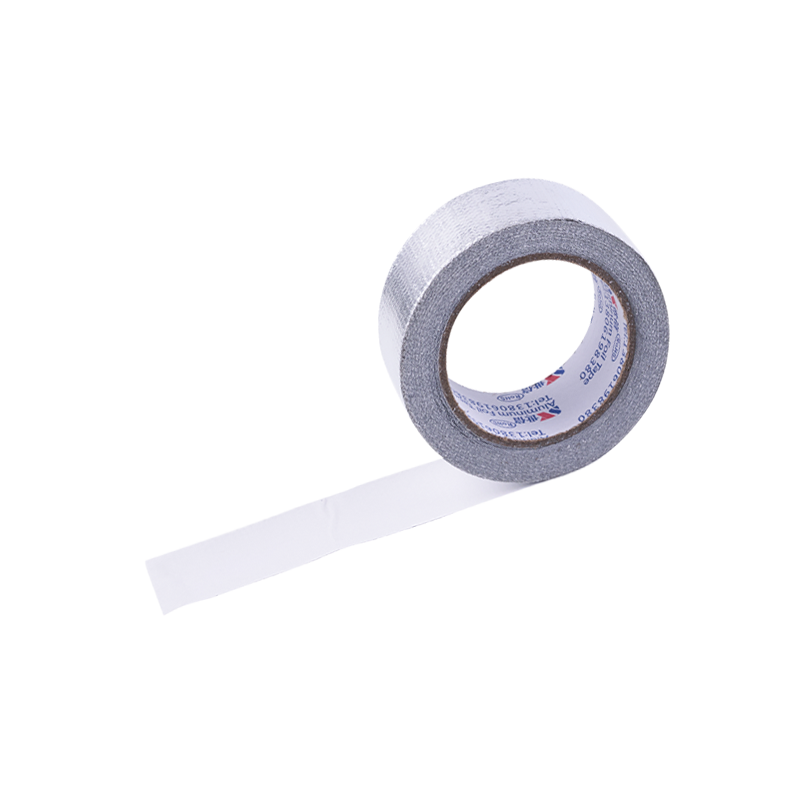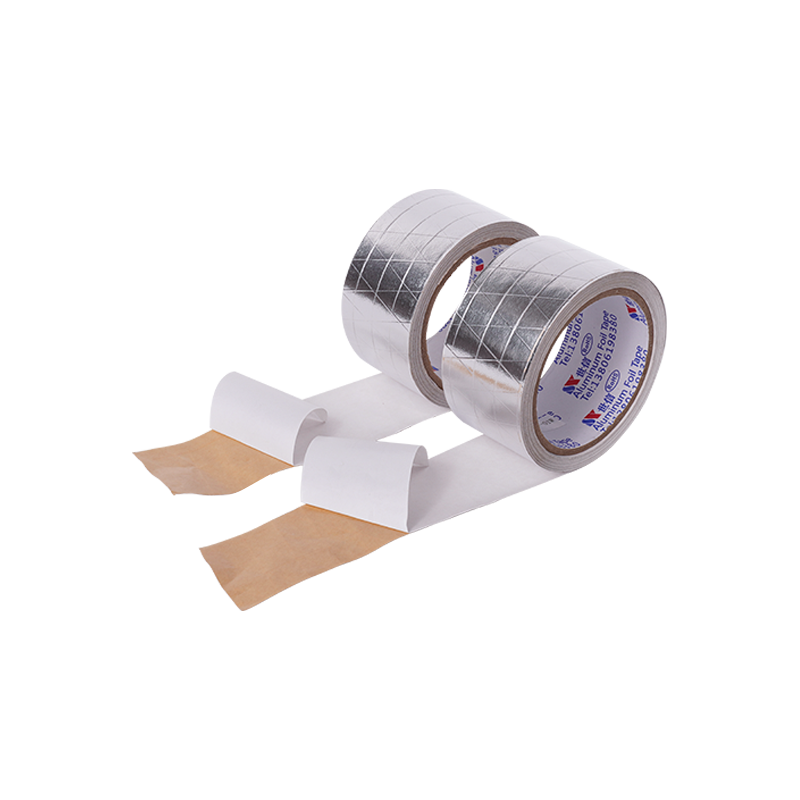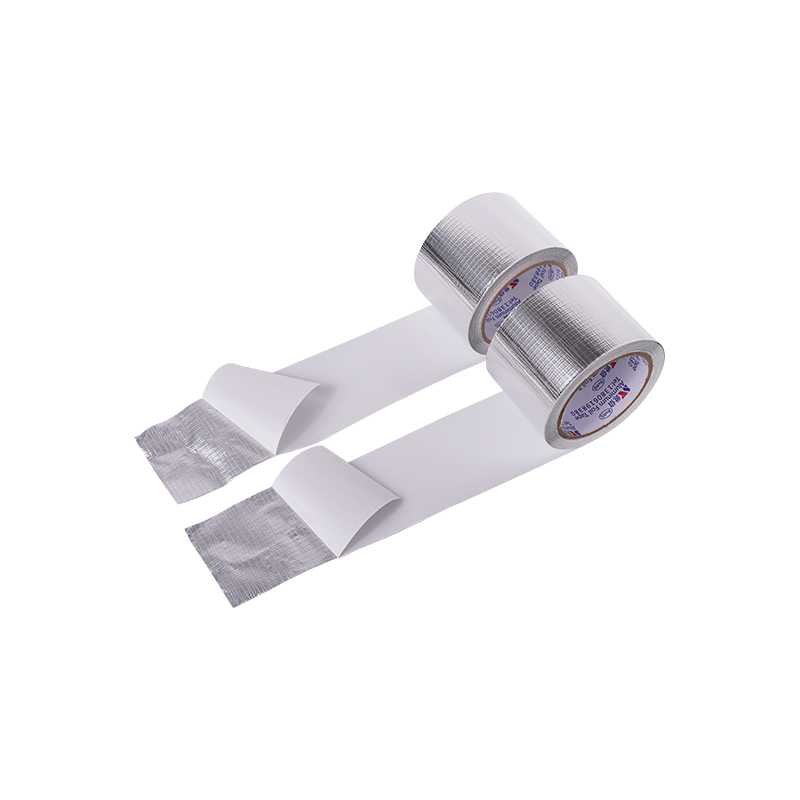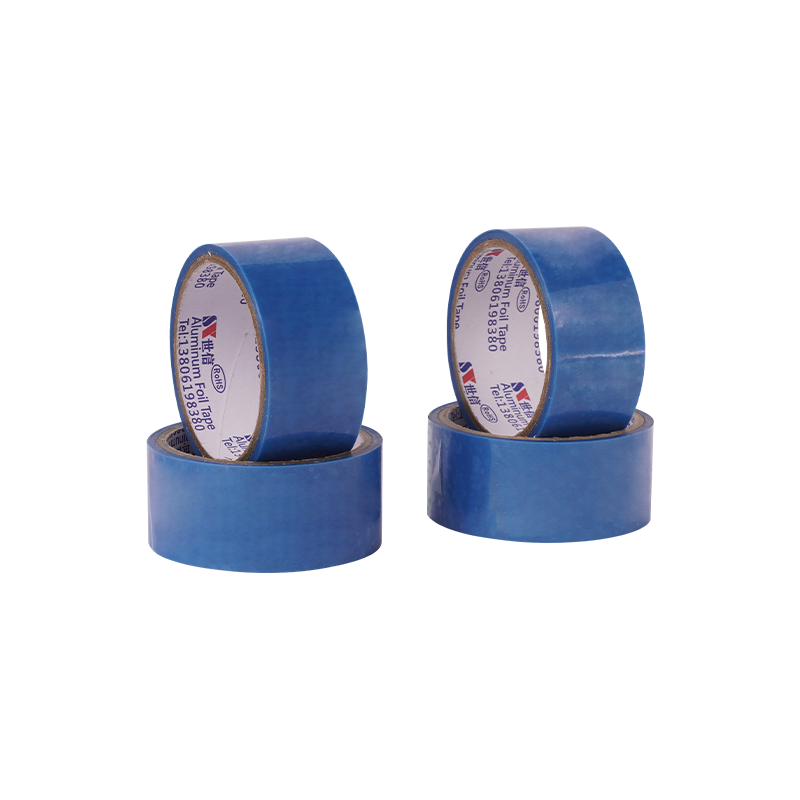
I høyvolumsproduksjon av kjøleskap og frysere teller hvert sekund, hvert gram materiale er viktig, og hver avfallsstrøm øker kostnadene. Likevel er en av de mest oversett kildene til ineffektivitet i monteringsprosessen den ydmyke utløserforingen - det silikonbelagte papiret eller PET-filmen som beskytter limet på konvensjonelle taperuller, bare for å bli skrellet av og kastet med hver eneste påføring.
For en produksjonslinje som bruker hundrevis av meter med folietape daglig på tvers av flere skift, er den kumulative effekten av foringsavfall langt fra triviell. Det påvirker ikke bare materialkostnader, men også arbeidsproduktivitet, gulvarealutnyttelse, utgifter til avfallshåndtering og til og med bedriftens bærekraftsmål. Å forstå disse skjulte kostnadene er det første skrittet mot å ta et smartere og mer effektivt valg.
I et typisk produksjonsanlegg for kjøleskap brukes folietape i stor utstrekning til kjøling av rørfiksering, isolasjonsforankring og forseglingsapplikasjoner. Tenk på følgende:
Den økonomiske og operasjonelle virkningen av denne avfallsstrømmen strekker seg over flere kostnadssteder, som hver blir undersøkt i detalj nedenfor.
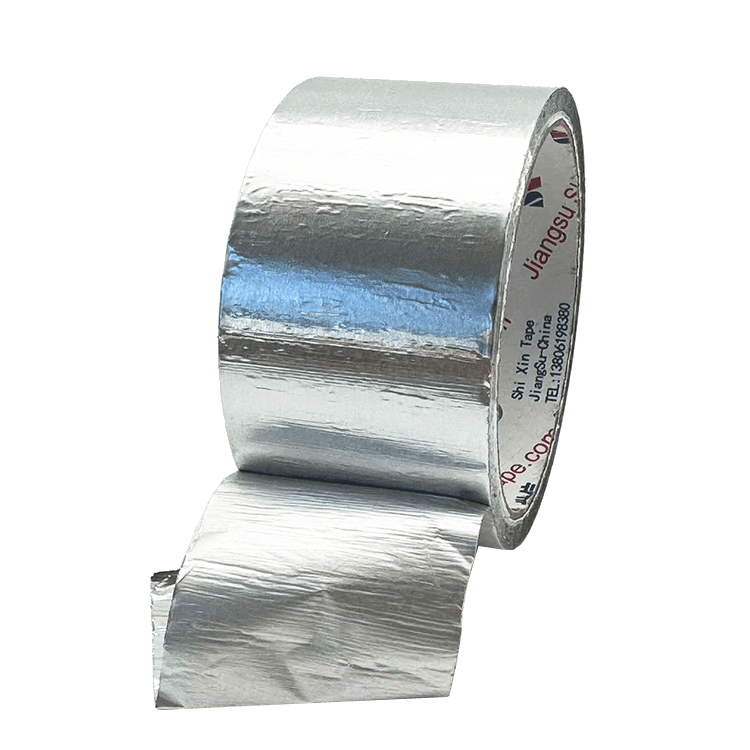
Utløserforingen er en nødvendig komponent i konvensjonell tapeproduksjon, men fra det øyeblikket tapen påføres, blir det ubrukelig avfall. Kostnaden for foringen er innebygd i prisen på båndet - du betaler for det, og så kaster du det.
For en høyvolumsprodusent er foringen en del av den kjøpte tapekonstruksjonen og kan også skape innsamlings- og avhendingsarbeid etter påføring. For å kvantifisere denne kostnaden, bruk den faktiske tapekjøpsprisen, linerbasisvekt, årlig tapeforbruk, arbeidstid og lokale avfallshåndteringskostnader i stedet for en fast prosentandel.
Utover den direkte økonomiske kostnaden, bruker lineravfall også verdifull lagringsplass på produksjonsgulvet. Ruller med skrellet fôr akkumuleres raskt, og krever hyppig tømming av avfallsbeholdere og dedikerte innsamlingspunkter. Dette avbryter arbeidsflyten og tilfører ikke-verdiskapende bevegelse for produksjonspersonalet.
Hver påføring av liner-basert tape krever en to-trinns prosess: skrell foringen, og påfør deretter tapen. Selv om dette kan virke som en triviell forskjell, er den kumulative effekten i høyvolumproduksjon betydelig.
Liner-basert applikasjon inkluderer et trinn for fjerning av liner, mens linerless applikasjon fjerner den separate handlingen. Den faktiske syklustidsforskjellen avhenger av operatør, båndbredde/lengde, arbeidsstasjon og utstyr, så den bør måles på produksjonslinjen i stedet for å uttrykkes som en fast prosentandel.
I tillegg introduserer peeling-trinnet ergonomiske utfordringer. Gjentatte grep og skrelling av foringen kan bidra til tretthet hos føreren, spesielt under lengre skift. Denne trettheten kan føre til lavere påføringshastigheter, inkonsekvent plassering og høyere defektrater.
Lineravfall forsvinner ikke bare etter at det er skrellet. Det må administreres gjennom hele produksjonsprosessen:
Disse avfallshåndteringsaktivitetene er helt uten verdiskapning – de bruker arbeidskraft, utstyr og plass uten å bidra til sluttproduktet. I et slankt produksjonsmiljø er slike aktiviteter hovedmål for eliminering.
Bedriftens bærekraftsforpliktelser påvirker i økende grad anskaffelsesbeslutninger. Store apparatprodusenter er under press for å redusere sitt miljømessige fotavtrykk, og deres leverandører forventes å bidra til disse målene.
Slippforingene som brukes i konvensjonell tape er vanligvis belagt med silikon, noe som gjør dem vanskelige å resirkulere. De fleste kommunale gjenvinningsanlegg aksepterer ikke silikonbelagt papir eller film, noe som tvinger produsenter til å sende dette avfallet til søppelfyllinger eller forbrenningsanlegg. Dette undergraver bærekraftsmålene og kan påvirke en bedrifts miljørapportering negativt.
Ved å bruke linerless tape fjernes den separate avfallsstrømmen for slipppapir/film. Annet produksjonsavfall og emballasje gjenstår, så den totale miljøgevinsten bør vurderes ved å bruke fabrikkens faktiske avfallshåndteringssystem.
Tabellen nedenfor sammenligner praktiske forskjeller mellom liner-basert og linerfri folietape innen kjøleskapsproduksjon. Faktisk produksjonspåvirkning avhenger av tapedimensjoner, påføringsmetode, utstyr, linjehastighet og stedsspesifikke driftsforhold.
| Evalueringsfaktor | Tape med liner | Linerless tape | Hva du skal bekrefte på linjen din |
| Slipp materiale | Separat papir/filmfôr fjernes under påføring. | Ingen separat foring fjernes under påføring. | Avfallsmengde, innsamlingsvei og lokal deponering/gjenvinningsmetode. |
| Søknadstrinn | Inkluderer fjerning av foring før/under påføring av tapen. | Fjerner det separate peelingstrinnet. | Faktisk syklustid med operatøren eller utstyret. |
| Maskinintegrasjon | Utstyr kan trenge foringshåndtering avhengig av prosessdesign. | Relevante Shixin-kvaliteter støtter maskin og manuell bruk. | Avviklingskraft, strekkkontroll, skjæring og matestabilitet. |
| Rullkonfigurasjon | Liner bidrar til total rullebygging. | Ingen separat foringslag. | Brukbar lengde og rulldiameter bør sammenlignes med de faktiske to produktkonstruksjonene, ikke en fast prosentandel. |
| Total søknadskostnad | Tape pris liner håndtering av arbeids nedetid avvist/omarbeid. | Tape pris avvikle/søknad nedetid avvist/omarbeid. | Bruk ekte produksjonsdata i stedet for en universell spareprosent. |
Nøkkel takeaway: Linerfri folietape fjerner de separate trinnene for peeling og foringsavfall. Den faktiske effekten på syklustid, rulleskift og totalkostnad må måles på kundens produksjonslinje. For bruk i kjøleskapskondensatorrør viser Shixins registrerte sak at kompatibilitet med frigjøringslag/lim og sesongmessig avviklingsstabilitet kan være viktigere enn en generisk spareprosent.
Utover de målbare økonomiske og operasjonelle fordelene, adresserer foringsfri folietape flere bredere strategiske prioriteringer for moderne apparatprodusenter:
Å bytte fra liner-basert til linerless tape er en prosessbeslutning snarere enn en enkel produkterstatning. Potensielle fordeler bør bekreftes sammen med avviklingsadferd, vedheft, PU-skumkompatibilitet og utstyr/prosesspasning.
Et nyttig neste trinn er å validere den faktiske applikasjonen. Shixins innspilte kjøleskapskondensatorrør-deksel viser at det sentrale tekniske problemet kan være samspillet mellom slippbelegg, limkjemi, sesongmessig temperatur og PU-skumming, ikke bare tilstedeværelsen eller fraværet av en foring.
Å velge foringsfri folietape for fiksering av kjøleskapskondensatorrør krever oppmerksomhet til den faktiske produksjonsprosessen. I Shixins registrerte tilfelle var de kritiske problemene sesongmessige endringer i klebemiddel og avvikling, kompatibilitet mellom anti-klebelaget og limsystemet, og interaksjon med polyuretanskum.
Før du evaluerer tapespesifikasjonene, er det viktig å forstå de tre primære stressfaktorene som tapen vil møte gjennom apparatets levetid:
Disse påkjenningene er ikke uavhengige - de samhandler. For eksempel kan lave temperaturer øke limets stivhet, noe som gjør det mer utsatt for vibrasjonsindusert tretthet. Høy luftfuktighet kan mykne limet, redusere dets kohesjon og holdekraft. Et godt konstruert bånd må balansere alle tre ytelsesdimensjonene samtidig.
Baksiden av aluminiumsfolien har to kritiske funksjoner: gir en termisk vei for varmeoverføring og gir den mekaniske styrken som trengs for å holde rørene sikkert. Følgende tabell sammenligner de viktigste substratparameterne som påvirker ytelsen:
| Underlag / Konstruksjonsfaktor | Shixin produktinformasjon | Innvirkning på søknad | Verifikasjon |
| Foliekonstruksjon | Linerless og laminert linerless aluminiumsfolie strukturer er tilgjengelige; tykkelse kan tilpasses etter karakter. | Påvirker tilpasningsevne, riveoppførsel, håndtering og linjekompatibilitet. | Bekreft valgt TDS og prøverull. |
| Slipp / anti-klebelag | Foringsløse produkter bruker et anti-klebe/slipp-lag på baksiden. | Kontroller avvikling og påvirker kompatibilitet med nedstrøms materialer som PU-skum. | Sjekk avslapping gjennom sesongmessige temperaturendringer og bekreft PU-skum-interaksjon der det er relevant. |
| Limsystem | Vannbaserte akryl-, løsemiddelbaserte akryl- og gummisystemer brukes i linerløse strukturer. | Påvirker klebrighet, avspenning, temperaturfølsomhet og kostnad. | Velg etter underlag, årstid/temperatur, linjehastighet og påføringsmetode. |
| Applikasjonsmodus | Relevante linerless-kvaliteter støtter både maskinell og manuell bruk. | Tillater integrasjon med ulike produksjonsoppsett. | Valider mating, skjæring, trykk og plassering på selve linjen. |
Valgveiledning: For fiksering av kjøleskapskondensatorrør må du ikke angi ett universelt minimumskrav til folietykkelse eller legering. Velg den faktiske foringsløse eller laminerte foringsløse konstruksjonen basert på tilpasningsevne, avvikling, limsystem, PU-skumkompatibilitet og linjeprosess, og valider deretter den valgte karakteren med TDS og prøverull.
Limsystemet er uten tvil den mest kritiske komponenten i tapen. Den må opprettholde fleksibilitet, klebrighet og kohesjon over hele driftstemperaturområdet samtidig som den motstår nedbrytning fra fuktighet og vibrasjoner. To primære limkjemier er tilgjengelige for applikasjoner med kalde apparater:
| Limsystem | Bruk i Shixin Linerless foliestrukturer | Merknad om valg |
| Vannbasert akryl | Tilgjengelig i linerless / laminert linerless strukturer. | Kostnadseffektivt alternativ for passende underlag og prosessforhold; validere tak og slappe av. |
| Løsemiddelbasert akryl | Tilgjengelig i linerless / laminert linerless strukturer. | Brukes når høyere ytelse er nødvendig; bekrefte temperatur- og underlagskompatibilitet etter klasse. |
| Gummi lim | Tilgjengelig i linerless / laminert linerless strukturer. | Kan være følsom for sesongmessige temperaturendringer; det innspilte kondensatorrøret tok spesielt for seg dette problemet. |
| Silikon | Brukt i Shixin høy-/lavtemperaturforede og høytemperaturkvaliteter for biler, ikke som en universell foringsfri kondensatorrørspesifikasjon. | Bruk kun når den valgte produktstrukturen og applikasjonen krever det. |
Nøkkelinnsikt: Limytelsen endres med temperaturen, men Shixins gjeldende produktinformasjon støtter ikke Tg- og lavtemperatur-retensjonsverdiene tidligere vist her for foringsfri kondensator-tube-tape. For denne applikasjonen, velg fra de faktisk tilgjengelige limsystemene og valider klebeevne, avvikling og liming under kundens forventede sesong- og prosessforhold.
Linerless tape oppnår sin unike konstruksjon gjennom et spesialisert slippbelegg påført på baksiden av aluminiumsfolien. Dette belegget hindrer limet i å feste seg permanent til baksiden, slik at tapen kan vikles av rent uten en separat frigjøringsfôr. De viktigste tekniske egenskapene til denne konstruksjonen inkluderer:
For kjøleskapsmontering kan konstruksjon uten foring redusere håndtering av slippmaterialer og kan støtte kontinuerlig eller maskinell påføring. Den faktiske fordelen avhenger av tapekonstruksjonen og linjeinnstillingene.
| Ytelsesattributt | Tape med liner | Linerless tape |
| Slipp / slapp av | Frigjøringsadferd avhenger av foring og limkonstruksjon. | Styres av baksidefrigjøring/anti-stick-laget og limsystem. |
| Slipp materiale avfall | Genererer en separat foringsavfallsstrøm etter påføring. | Genererer ikke en separat utgivelsespapir/filmstrøm. |
| Søknadstrinn | Inkluderer fjerning/håndtering av liner. | Ingen separat trinn for fjerning av foring. |
| Maskinbruk | Kan kreve foringshåndtering avhengig av utstyr. | Relevante Shixin-kvaliteter støtter maskin og manuell bruk. |
| Nøkkelrisiko å validere | Linerhåndtering, forurensning og prosesspasning. | Slapp av kraft, limoverføring, sesongstabilitet og PU-skumkompatibilitet. |
Et av de mest kritiske, men ofte undervurderte kravene til kjølerørtape for kjøleskap, er dens evne til å fungere som en fuktighetsdampsperre. Kondens som trenger inn mellom røret og skapoverflaten kan føre til:
Hvis overføring av fuktighet og damp er et formelt krav, bruk en produktspesifikk testrapport og kundens akseptkriterium. Shixins gjeldende interne produktinformasjon støtter ikke én universell MVTR-verdi for alle foringsløse kondensator-rør-tape.
Ved evaluering av foringsfri folietape for fiksering av kjøleskapskjølerør, gir følgende tabell en omfattende sjekkliste over ytelsesparametere og minimum akseptable verdier. Disse referansene er basert på bransjepraksis for produksjon av høyvolum av apparater:
| Valideringselement | Hvorfor det betyr noe | Anbefalt sjekk | Beviskilde |
| Slapp av kraft/utløsningsstabilitet | For høy eller for lav avvikling kan påvirke manuell eller automatisert påføring. | Prøven ruller over forventede sesong-/linjetemperaturer. | Søknadsprøve / produksjonsrekord |
| Vedheft til faktiske kondensatorrør/skapoverflater | Overflatefinish, olje og limkjemi påvirker bindingen. | Skrell-/klebekontroll på produksjonsunderlag etter rengjøringsprosessen. | TDS-eksempelvalidering |
| PU-skumkompatibilitet | Slipplaget kan påvirke interaksjon med PU-skum i kjøleskapskonstruksjon. | Skumprøving på selve kabinettprosessen. | Innspilt Shixin kondensator-rør-etui kundeprøve |
| Sesongmessig stabilitet | Gummi lim tack and unwind can change with temperature. | Sammenlign vinter/sommer eller avvikling og vedheft med kontrollert temperatur. | Innspilt Shixin kondensator-røretui |
| Maskinkompatibilitet | Innstillinger for mating, skjæring og spenning varierer avhengig av utstyr. | Kjør med mållinjehastighet og overvåk fastkjøring, brudd og plassering. | Produksjonslinjevalidering |
Erfarne innkjøps- og ingeniørfagfolk forstår at båndvalg ikke kan reduseres til en enkelt "viktigste" parameter. Ytelsen til båndet i faktisk tjeneste avhenger av hvordan alle disse parameterne samhandler:
Dette er grunnen til at strenge applikasjonsspesifikke tester er avgjørende. Den ideelle tapen for fiksering av kjøleskapskjølerør er ikke den med den høyeste enkeltspesifikasjonen, men den som oppnår best balanse av termisk ledningsevne, lavtemperatur-adhesjon, vibrasjonsmotstand, fuktbarriere-ytelse og påføringseffektivitet for ditt spesifikke produksjonsmiljø.
De tekniske spesifikasjonene som er skissert ovenfor, gir et rammeverk for evaluering av foringsfri folietape-kandidater for fiksering av kjøleskapskjølerør. I den neste delen undersøker vi de praktiske aspektene ved påføringsmetoder og produksjonslinjeintegrasjon – oversetter disse tekniske parameterne til virkelig ytelse på samlebåndet ditt.
Å velge riktig linerless folietape er bare halve ligningen. Måten tapen påføres på – enten manuelt av operatører eller automatisk av dispenserutstyr – har en dyp innvirkning på både kvaliteten på rørfikseringen og den generelle effektiviteten til monteringsprosessen. Denne delen undersøker de praktiske aspektene ved tapepåføring i kjøleskapsproduksjon, og gir veiledning om metoder, utstyr, kvalitetskontroll og vanlige feilmoduser.
Kjøleskapsproduksjonslinjer varierer mye i automatiseringsnivåer, fra manuelle monteringsoperasjoner i mindre anlegg til høyt automatiserte høyhastighetslinjer i storskala produksjonsanlegg. Tapepåføringsmetoden må tilpasses produksjonsmiljøet, operatørens ferdighetsnivåer og ønsket gjennomstrømning.
I mange kjøleskapsproduksjonsanlegg, spesielt de med lavere produksjonsvolum eller komplekse produktkonfigurasjoner, påføres tape manuelt av trente operatører. Selv om manuell applikasjon mangler hastigheten til automatiserte systemer, tilbyr den fleksibilitet og tilpasning til variasjoner i rørføring og kabinettgeometri.
Den viktigste enkeltfaktoren for å oppnå en varig binding er riktig overflatebehandling. Kobber- og aluminiumsrør, som mottatt fra leverandører, har ofte overflateforurensning som kan kompromittere vedheft:
I de fleste produksjonsmiljøer er den anbefalte rengjøringsmetoden en enkel avtørking med en ren, tørr klut eller en løsemiddelfri avfettingsserviett spesielt utviklet for metalloverflater. For sterkt forurensede rør kan en kort tørk med isopropylalkohol eller et mildt metallrensemiddel brukes, etterfulgt av grundig tørking før tape påføres. Vær oppmerksom på at løsemidler må være fullstendig fordampet før tape påføres for å forhindre at limet mykner.
Selv med en tape med høy ytelse, påvirker påføringsteknikken den endelige limkvaliteten betydelig. Følgende beste praksis bør være standard operasjonsprosedyre:
| Søknadstrinn | Anbefalt praksis | Hvorfor det betyr noe |
| Posisjonering | Rett inn tapen rett over røret, og sørg for jevn overlapping på begge sider. | Feiljustering reduserer kontaktflaten og skaper spenningskonsentrasjoner som kan føre til kantløfting. |
| Første kontakt | Ta lett kontakt med røroverflaten før du påfører trykk. Dette gjør at limet kan fukte overflaten. | Å skynde den første kontakten kan fange luftbobler og redusere effektivt bindingsområde. |
| Trykkpåføring | Påfør et fast, jevnt trykk langs hele båndets lengde med en rull eller nal. | Trykk tvinger limet inn i overflatens mikroporer, og maksimerer kontaktflaten og bindestyrken. |
| Kantforsegling | Vær spesielt oppmerksom på kantene på båndet, og sørg for at de presses godt ned. | Kanter er det mest sårbare punktet for fuktinntrengning og avskalling. |
| Overlapping | Der overlapping er nødvendig, sørg for en minimumsoverlapping på 10–15 mm. | Tilstrekkelig overlapping skaper en kontinuerlig fuktsperre og fordeler stress over et større område. |
Selv erfarne operatører kan introdusere defekter hvis oppmerksomheten på detaljer glipper. Følgende tabell identifiserer de vanligste defektene, deres underliggende årsaker og praktiske løsninger:
| Defekt | Rotårsak | Utbedring |
| Rynker eller bobler | Ujevn spenning under påføring; utilstrekkelig trykk | Bruk en rulle med fast trykk; påfør fra midten og utover for å drive ut luft |
| Kantløfting | Utilstrekkelig trykk på kantene; forurensning på røroverflaten | Rengjør overflater grundig; påfør ekstra trykk langs kantene med en finger eller en liten rulle |
| Utilstrekkelig vedheft | Overflateforurensning; påføringstemperatur for lav | Sørg for at overflatene er rene og tørre; holde påføringstemperaturen over 15°C |
| Tape Feiljustering | Dårlig visuell veiledning; operatørtretthet | Sørg for tydelige justeringsmarkører; rotere operatører for å redusere tretthet |
| Adhesive Bleed | Overdreven trykk; påføringstemperaturen er for høy | Bruk moderat, jevnt trykk; unngå påføring i direkte sollys eller nær varmekilder |
I høyvolumsproduksjon av kjøleskap er automatiserte tapedispenseringssystemer avgjørende for å oppnå jevn kvalitet, redusere arbeidskostnadene og opprettholde produksjonslinjehastigheten. Linerless tape er iboende bedre egnet for automatisering enn liner-basert tape, siden det eliminerer behovet for liner-fjerningsmekanismer – ett mindre mekanisk delsystem for vedlikehold og feilsøking.
Et typisk automatisert tapedispenseringssystem for fiksering av kjøleskapskjølerør består av følgende komponenter:
Følgende tabell sammenligner ytelsesegenskapene til manuell versus automatisert applikasjon for kjøleskapskjølerørstape:
| Parameter | Manuell applikasjon | Automatisert / maskinapplikasjon | Evalueringsnotat |
| Fleksibilitet | Operatører kan tilpasse seg ruting og geometriendringer. | Krever utstyrsoppsett og program/mekanisk justering. | Velg basert på produktmiks og produksjonsoppsett. |
| Trykk / plassering | Operatøravhengig. | Kan styres av applikasjonshodet når det er riktig satt opp. | Valider faktisk bindingskvalitet, ikke bare utstyrshastighet. |
| Materialhåndtering | Operatør håndterer kutting og plassering. | Mating, strekk og kutting er utstyrsavhengig. | Relevante Shixin linerless-kvaliteter støtter maskinbruk, men innstillingene må være kvalifisert. |
| Håndtering av slippmateriale | With-liner tape krever manuell eller assistert liner samling. | Linerless tape fjerner det separate liner-håndteringstrinnet. | Evaluere avfallshåndtering og arbeidsstasjonsdesign. |
| Ytelsesberegning | Mål faktisk syklustid, defekter og materialbruk. | Mål faktisk syklustid, nedetid, brudd/stopp og avvisninger. | Ikke bruk en fast 3-4× hastighet multiplikator uten linjedata. |
Automatiserte dispenseringssystemer er designet for kontinuerlig, uavbrutt drift. Liner-basert tape introduserer flere utfordringer som linerless tape pent løser:
Disse fordelene oversettes direkte til høyere maskinoppetid, redusert vedlikehold og lavere totale eierkostnader for automatisert dispenseringsutstyr.
Overgang fra manuell eller liner-basert tapepåføring til linerless automatisert dispensering krever nøye planlegging. Følgende veikart gir en strukturert tilnærming:
| Fase | Aktiviteter | Forventede resultater |
| Mulighetsvurdering | Evaluer gjeldende påføringsmetode, linjehastighet, rørgeometri og tilbakemelding fra operatøren. | Definere krav til automatisering; kvantifisere potensielle besparelser. |
| Tape-kvalifisering | Skaff foringsløse tapeprøver; test på faktiske produksjonsrør under simulerte linjeforhold. | Bekreft limytelsen ved -10°C; validere avviklingsegenskaper. |
| Utstyrsspesifikasjon | Spesifiser eller kjøp automatisert dispenser med passende spenningskontroll, skjæremekanisme og trykksystem. | Utstyr valgt som samsvarer med tapeegenskaper og linjehastighet. |
| Linjeintegrasjon | Installer utstyr; integreres med eksisterende transportør- eller robotposisjoneringssystemer. | Automatisert stasjon i drift; koblet til produksjonslinjekontroller. |
| Operatøropplæring | Lær operatører og vedlikeholdspersonell i utstyrsoppsett, drift og feilsøking. | Ansatte som er trygge på drift og vedlikehold av det automatiserte systemet. |
| Produksjonsrampe opp | Øk linjehastighet og volum gradvis; overvåke kvalitetsmålinger (avskallingsvedheft, justering, avfall). | Mållinjehastighet oppnådd; kvalitet i samsvar med manuell påføring eller bedre. |
| Kontinuerlig forbedring | Samle inn data om materialbruk, nedetid og avvisningsrater; identifisere ytterligere optimaliseringsmuligheter. | Løpende effektivitetsforbedringer; dokumentert ROI oppnådd. |
Kvalitetskontrollen slutter ikke når tapen er påført. Et robust kvalitetsstyringssystem inkluderer prosessverifisering og løpende overvåking for å oppdage og korrigere avvik før de resulterer i avvikende produkter.
For høyvolumslinjer gir SPC et kraftig rammeverk for overvåking og forbedring av applikasjonskonsistens. Viktige beregninger å spore inkluderer:
Ved å overvåke disse beregningene og etablere kontrollgrenser, kan produksjonsledere identifisere trender tidlig og iverksette korrigerende tiltak før kvalitetsproblemer eskalerer. For eksempel kan en gradvis økning i syklustiden indikere at avviklingsspenningen driver, noe som krever justering av spenningskontrollsystemet.
Uansett om applikasjonen er manuell eller automatisert, er operatøropplæring avgjørende for å oppnå jevn kvalitet. Følgende emner bør dekkes i treningsprogrammer:
Investering i operatøropplæring gir målbar avkastning i reduserte defektrater, lavere materialavfall og høyere produksjonskapasitet. Den beste tapen i verden vil ikke fungere pålitelig hvis den påføres feil.
Å forstå søknadsprosessen er avgjørende for å oversette de tekniske spesifikasjonene til linerless folietape til pålitelig ytelse på produksjonslinjen. Enten den påføres manuelt eller automatisk, ligger nøkkelen til suksess i riktig overflatebehandling, konsistent teknikk og robust kvalitetskontroll. I neste avsnitt introduserer vi produksjonsevnen og produktøkosystemet som støtter disse applikasjonskravene, og gir en komplett løsning for fiksering av kjøleskapskjølerør.
Selv om foringsfri folietape for kjølerørfiksering er en kritisk komponent i kjøleskapsproduksjon, representerer den bare ett element i et bredere selvklebende økosystem som støtter hele apparatets monteringsprosess. Fra termisk isolasjon og vibrasjonsdemping til elektrisk isolasjon og overflatebeskyttelse, kreves det et bredt spekter av limmaterialer for å bringe et kjøleskap fra komponenter til ferdig produkt. Å administrere flere leverandører for disse forskjellige materialfamiliene skaper kompleksitet i innkjøp, kvalitetsinkonsekvens og kompatibilitetsrisiko ved materialgrensesnitt. Denne delen introduserer en produksjonspartner som takler disse utfordringene gjennom et enhetlig produktøkosystem, vertikalt integrerte operasjoner og flere tiår med bransjeerfaring.
Etablert i 2005 , vår reise strekker seg over to tiår med dedikert vekst i teipindustrien. Det som begynte som en småskalaprodusent har utviklet seg til en høyteknologisk bedrift som fullt ut integrerer forskning og utvikling, produksjon og globalt salg – en transformasjon som gjenspeiler vår forpliktelse til kontinuerlig forbedring og kundefokusert innovasjon.
Vår produksjonscampus spenner over nesten 12.000 kvadratmeter av fabrikkareal, som huser flere dedikerte produksjonslinjer for aluminiumsfoliebelegg, laminering, presisjonsskjæring og tilpasset konvertering. Denne skalaen gjør at vi kan operere med begge smidighet — svare på tilpassede bestillinger med korte ledetider — og stabilitet — opprettholde jevn produksjon selv under høye etterspørselssesonger.
Med et engasjert team av 100 ansatte , inkludert ingeniører, kvalitetskontrollspesialister og produksjonsteknikere, opprettholder vi en vertikalt integrert operasjon som gir oss full kontroll over alle trinn i produksjonsprosessen – fra mottak av råvarer til ferdigvaresending. Denne integrasjonen sikrer at kvalitet er innebygd i hver rull, ikke inspisert på slutten.
Mange apparatprodusenter står overfor utfordringen med å administrere flere leverandører for forskjellige klebematerialfamilier - en for folietape, en annen for skum, en tredje for filmtape. Denne fragmenteringen fører til økte innkjøpskostnader, inkonsekvent kvalitet og kompatibilitetsproblemer ved grensesnittet mellom materialer. Vårt enhetlige produktøkosystem løser disse utfordringene ved å tilby et komplett utvalg av limløsninger under ett tak:
| Produktfamilie | Nøkkeltilbud | Primære bruksområder i kjøling |
| Aluminiumsfoliebånd | Uten foring / Med foring / Laminert (uten foring) / Glassfiberforsterket / FSK-forsterket / SS-forsterket / Automotive High-Temp / Heat Seal | Kjøling rør fiksering; kanal tetting; isolasjon forankring; dampsperre; EMI-skjerming |
| PU / PE / NBR Skumløsninger | Skum med lukkede celler og åpne celler i forskjellige tettheter og tykkelser; enkelt- eller dobbeltsidig lim | Vibrasjonsdemping mellom kompressor og skap; pakning for dørpakninger; termisk isolasjon; akustisk absorpsjon |
| Løsninger for filmbånd | PET (polyester), polyimid og PVC-filmtape; akryl eller silikon lim | Elektrisk isolasjon for ledningsnett; høytemperaturmaskering under kabinettskumming; overflatebeskyttelse under montering |
Konsolidering av innkjøp av limmateriale med én enkelt, dyktig leverandør gir konkrete fordeler på tvers av innkjøp, engineering og produksjon:
| Fordelsområde | Hvordan det oppnås | Målbart resultat |
| Leverandørkonsolidering | Enkelt kontaktpunkt for folietape, skum og filmtape | Reduserte innkjøpskostnader; færre leverandørrevisjoner; forenklede kvalifiseringsprosesser |
| Materialkompatibilitet | Materialkombinasjoner vurderes i henhold til limkjemi, underlag og påføringsforhold | Bidrar til å redusere grensesnittkompatibilitetsrisikoen når materialer er riktig evaluert |
| Logistikk effektivitet | Flere materialtyper kombinert i en enkelt forsendelse | Reduserte fraktkostnader; lavere administrativ arbeidsmengde; konsolidert lagerstyring |
| Teknisk konsistens | Samlet kvalitetssystem og testprotokoller på tvers av alle produktfamilier | Konsekvent kvalitet på tvers av alle limmaterialer; forenklet feilsøking |
I apparatindustrien er overholdelse av regelverk ikke valgfritt – det er en forutsetning for å drive forretning. Våre operasjoner og produkter er sertifisert i henhold til internasjonalt anerkjente standarder som gir våre kunder tillit til både kvalitet og overholdelse av forskrifter:
| Sertifisering | Omfang | Verdi for virksomheten din |
| ISO 9001 | Kvalitetsstyringssystem - dokumenterte prosesser for produksjon, inspeksjon og kontinuerlig forbedring | Batch sporbarhet; dokumenterte korrigerende handlinger; færre kvalitetsoverraskelser |
| ISO 14001 | Miljøstyringssystem – avfallsreduksjon, ansvarlig bruk av kjemikalier, minimert miljøfotavtrykk | Støtter bedriftens bærekraftsmål; reduserer regulatorisk risiko |
| SGS sertifisering | Tredjepartsverifisering av produktets ytelse og sikkerhet | Uavhengig validering av påståtte eiendommer; reduserer behovet for egen testing |
| Overholdelse av RoHS | Direktivet om restriksjoner av farlige stoffer (EU 2011/65/EU) – fri for bly, kvikksølv, kadmium, seksverdig krom, PBB, PBDE | Viktig for eksport til EU og andre regulerte markeder; oppfyller kravene i apparatindustrien |
| REACH-samsvar | Registrering, evaluering, autorisasjon og restriksjon av kjemikalier (EC 1907/2006) – fullstendig stoffregistrering og SVHC-avsløring | Åpenhet om kjemisk innhold; reduserer overholdelsesbyrden for dine ferdige produkter |
Hvorfor dette er viktig for deg: Disse sertifiseringene er ikke merker på en vegg – de representerer en operasjonsdisiplin som oversetter seg til færre kvalitetsoverraskelser, jevnere regulatoriske godkjenninger for dine ferdige produkter og redusert revisjonstrøtthet når dine egne kunder ber om forsyningskjededokumentasjon.
Vårt rammeverk for kvalitetssikring opererer på tre nivåer, og sikrer at hver rull med tape oppfyller spesifikasjonene som er avtalt – ikke bare i den første forsendelsen, men i hver forsendelse, år etter år:
Hvert parti med råmateriale - aluminiumsfolie, selvklebende polymer, slippfôr og scrim-forsterkning - testes mot innkommende spesifikasjoner før de slippes til produksjon. Nøkkeltester inkluderer:
Under produksjon sikrer sanntidsovervåking at hver meter med tape oppfyller spesifikasjonene:
Hver ferdig rull blir tatt prøver og testet for samsvar med den fullstendige spesifikasjonen:
Som en høyteknologisk bedrift opprettholder vi et aktivt FoU-program som fokuserer på utfordringene våre kunder vil møte i morgen, ikke bare i dag. Våre nåværende forskningsprioriteringer inkluderer:
| Forskningsområde | Mål | Forventet fordel for kundene |
| Optimalisering av limformulering | Utvikling av løsemiddelfrie og vannbaserte akrylsystemer | Reduserte VOC-utslipp; forbedret arbeidssikkerhet; overholdelse av skjerpede miljøbestemmelser |
| Forsterkningsarkitektur | Utforsker nye scrim-vevninger og fiberkombinasjoner | Høyere strekkfasthet ved lavere basisvekter; mer kostnadseffektive forsterkede tape |
| Overflateteknikk | Aluminiumsoverflatebehandlinger for å forbedre limforankring og korrosjonsbestandighet | Forbedret langsiktig holdbarhet; bedre ytelse i miljøer med høy luftfuktighet |
| Bærekraftsinitiativer | Evaluering av innhold av resirkulert aluminium og biobaserte limråmaterialer | Grønnere produkter som støtter bedriftens bærekraftsmål |
| Kald-temperatur vedheft | Forlenger lavtemperaturytelse utover -20°C | Bredere bruksområde for dypfrysing og transportkjøling |
Vårt FoU-team samarbeider direkte med kundeingeniøravdelinger om tilpassede prosjekter, og tilbyr skreddersydde løsninger som dekker applikasjonsspesifikke krav - enten det betyr en unik bredde, et spesialisert limmønster eller en tilpasset frigjøringsfôr for automatisert dispenserutstyr.
En av de oftest siterte utfordringene for innkjøpsfagfolk er å balansere kostnadsreduksjon med kvalitetsbevaring. Vår produksjonsmodell adresserer dette gjennom en kombinasjon av stordriftsfordeler og a lokalisert, integrert forsyningskjede som eliminerer unødvendige kostnadslag.
Følgende tilfelle bruker Shixins innspilte kjøleskapskondensatorrørprosjekt i stedet for en generisk sammenligning med europeiske leverandører. Reduksjonen på 10–15 % anskaffelseskostnad er spesifikk for det registrerte produktet/applikasjonssaken.
| Innspilt sak | Produksjonsproblem | Shixin-respons og registrert resultat |
| Kjøleskap kondensatorrør laminert linerless folietape | Gummi-klebende klebrig/avvikling endret med sesongmessig temperatur; Kompatibilitet med PU-skum krevde også oppmerksomhet. | Shixin utviklet et anti-klebe/slipp-lag som er kompatibelt med forskjellige limsystemer. Flere kjøleskapsprodusenter forbedret sesongmessig bruksstabilitet; den interne saksjournalen rapporterer om 10-15 % lavere tapeanskaffelseskostnad for denne spesifikke løsningen. |
Saksnotat: Den omtrentlige 10-15 % reduksjonen i anskaffelseskostnadene er registrert for et spesifikt kjøleskapskondensator-tapeprosjekt etter optimalisering av frigjøringslag og limsystem. Det er ikke en universell leverandør-kostnadssammenligning eller en garantert besparelse for andre produkter eller kunder.
Våre langsiktige partnerskap inkluderer globalt anerkjente merkevarer på tvers av husholdningsapparater og elektronikksektorene – organisasjoner kjent over hele verden for sine strenge leverandørkvalifiseringsprosesser:
Disse partnerskapene tildeles ikke lettvint. Hvert av disse selskapene gjennomførte strenge leverandørrevisjoner, ytelsesforsøk og løpende kvalitetsovervåking før de betrodde oss produksjonskritiske materialer. Deres fortsatte tillit – i mange tilfeller som strekker seg over et tiår – er den sterkeste valideringen av vår pålitelighet og effektiviteten til vårt enhetlige produktøkosystem.
Et komplett selvklebende økosystem er mer enn en samling produkter – det er et integrert system av materialer, kvalitetssystemer, teknisk ekspertise og forsyningskjedepålitelighet som jobber sammen for å støtte produksjonsmålene dine. Enten du trenger foringsfri folietape for kjølerørfiksering, skumløsninger for vibrasjonsdemping eller filmtape for elektrisk isolasjon, gir vår enhetlige portefølje og vertikalt integrerte produksjonsmodell en enkelt, pålitelig kilde for alle dine klebematerialekrav. I neste avsnitt undersøker vi hvordan vår forsyningskjedepålitelighet og langsiktige partnerskapstilnærming gir verdi utover selve produktet.
I apparatproduksjonsindustrien oppnås tillit gjennom konsistent ytelse over tid. Verdens ledende produsenter av kjøleskap og husholdningsapparater velger ikke leverandører basert på markedsføringskrav alene – de utsetter potensielle partnere for strenge kvalifiseringsprosesser, inkludert anleggsrevisjoner, produkttesting og kontinuerlig kvalitetsovervåking. Vår erfaring med å betjene disse krevende kundene gir den sterkest mulige valideringen av produktene våre, systemene våre og vår forpliktelse til fortreffelighet.
Denne delen undersøker ytelsesstandardene som betyr mest for produsenter av apparater, presenterer bevis på vår pålitelighet og kvantifiserer verdien vi leverer gjennom kostnadskonkurranseevne og kvalitetssikring.
Vi er stolte av å telle blant våre langsiktige partnere en fremtredende gruppe globale merkevarer som spenner over husholdningsapparater, forbrukerelektronikk og industrielt utstyr. Disse organisasjonene – anerkjent over hele verden for sine strenge leverandørkvalifiseringsprosesser – har valgt oss som en pålitelig kilde for teip- og skumløsninger:
Betydningen av disse partnerskapene strekker seg utover selve merkenavnene. Hvert av disse selskapene opprettholder:
Våre fortsatte partnerskap med disse selskapene – i mange tilfeller som strekker seg over et tiår – viser at vi konsekvent oppfyller eller overgår deres forventninger. Dette er den mest troverdige valideringen av våre evner som enhver leverandør kan tilby.
Kvalitet er grunnlaget for tillit. Vi benchmarker produktytelsen vår mot de strengeste industristandardene og sikrer at hvert parti oppfyller eller overgår følgende nøkkelytelsesindikatorer. Tabellen nedenfor sammenligner typiske bransjekrav for premium-tape med vår garanterte minimumsytelse:
| Parameter for å bekrefte | Grunn | Hvordan validere | Ikke anta |
| Adhesjon | Må stemme overens med den faktiske overflaten av rør/skap og rengjøringstilstand. | TDS-forsøk på produksjonssubstrater. | Én universell peelingsverdi for alle karakterer. |
| Slapp av / slipp | Kritisk for manuell og maskinell påføring. | Prøv på tvers av forventede temperaturer og linjeinnstillinger. | En fast forbedringsprosent. |
| Temperaturoppførsel | Klebemiddel og frigjøring kan endre seg sesongmessig. | Kald/varm påføringsforsøk eller kundedefinert test. | Ustøttede Tg- eller lavtemperaturoppbevaringsnumre. |
| Fuktighet / skum interaksjon | Kjøleskapsskumming og fuktighetsforhold kan påvirke grensesnittet. | PU-skumkompatibilitet and finished-unit trial. | En universell MVTR-verdi uten produkttest. |
| Mekanisk/vibrasjonsadferd | Avhenger av tapestruktur og sluttmontering. | Applikasjonsspesifikk holdbarhet eller kundetest. | En universell benchmark for 10/20 millioner sykluser. |
Nøkkel takeaway: Performance should be evaluated against the agreed specification for the selected product and the applicable test records. Process control, inspection, and third-party documentation can be used as supporting evidence where available. For appliance manufacturers, this means consistent, predictable performance across every shipment.
For anskaffelse av utstyr bør kostnadene evalueres sammen med applikasjonsstabilitet og linjekompatibilitet. I Shixins innspilte kondensatorrørprosjekt ble anti-stick-laget og limsystemet optimalisert for å løse sesongmessige påføringsproblemer; den interne saksjournalen rapporterer omtrent 10-15 % lavere båndanskaffelseskostnad for den spesifikke løsningen.
Tabellen nedenfor bryter ned kostnadsfordelen etter komponent, og gir åpenhet om hvordan besparelsene oppnås:
| Innspilt sak | Produksjonsproblem | Shixin-respons og registrert resultat |
| Kjøleskap kondensatorrør laminert linerless folietape | Sesongmessig ustabilitet og PU-skumgrensesnitt. | Shixin utviklet et anti-klebe/slipp-lag som er kompatibelt med forskjellige limsystemer. Flere kjøleskapsprodusenter forbedret sesongmessig bruksstabilitet; den interne saksjournalen rapporterer om 10-15 % lavere tapeanskaffelseskostnad for denne spesifikke løsningen. |
Saksnotat: Den omtrentlige 10-15 % reduksjonen i anskaffelseskostnadene er registrert for et spesifikt kjøleskapskondensator-tapeprosjekt etter optimalisering av frigjøringslag og limsystem. Det er ikke en universell leverandør-kostnadssammenligning eller en garantert besparelse for andre produkter eller kunder.
Følgende registrerte sak fokuserer på en applikasjon av kjøleskapskondensatorrør og bør leses som prosjektspesifikke bevis i stedet for en generell sparemodell.
| Kasusmetrisk | Før/utgave | Etter Shixin Development | Bevis |
| Sesongbestemt påføringsstabilitet | Temperaturfølsomt gummilim kan forårsake lav klebeevne i kalde perioder og vanskelig avvikling/brudd i varme perioder. | Frigjøringslag designet for å være kompatibelt med forskjellige limsystemer, noe som muliggjør bedre samsvar med formuleringen. | Innvendig kjøleskap kondensatorrøretui |
| Anskaffelseskostnad | Gummi-klebende løsning ga høyere kostnader i det registrerte tilfellet. | Intern sak registrerer omtrent 10-15 % lavere båndanskaffelseskostnad. | Sakspesifikt resultat; ikke en universell besparelse for alle kunder |
| Produksjonseffektivitet | Sesongmessige tapeproblemer kan forstyrre applikasjonen. | Produksjonsproblemer forårsaket av sesongvariasjoner ble forbedret. | Kvalitativt saksresultat; faktisk linjesyklusforbedring avhenger av hver fabrikk |
Registrert saksresultat: I Shixins laminerte foringfrie aluminiumsfolie-tapeprosjekt for kjøleskapskondensatorrør, løste optimalisering av anti-stick-laget og limkompatibilitet sesongmessige påføringsproblemer. Den interne saksjournalen rapporterer omtrent 10-15 % lavere båndanskaffelseskostnad. Dette er et saksspesifikt resultat, ikke et universelt sparekrav.
Vi ser på ethvert kundeforhold som et teknisk partnerskap, ikke en enkel innkjøpsordre. Vår støttemodell er utviklet for å hjelpe deg med å lykkes i alle faser av produktets livssyklus:
| Støttefase | Aktiviteter | Dine fordeler |
| Applikasjonsteknikk før salg | Vårt tekniske team samarbeider med design- og produksjonsingeniørene dine for å forstå bruksmiljøet – temperaturer, overflatematerialer, påføringsmetoder, regulatoriske krav | Optimal produktkarakteranbefaling før utprøving; reduserte prøvekostnader; akselerert kvalifisering |
| Tilpasningsmuligheter | Fleksibel konvertering: tilpasset oppskjæring (6 mm til 1200 mm), tilpassede kjernestørrelser, tømmerruller for automatisert dispensering, spesialbehandlinger | Tape matcher ditt produksjonsutstyr nøyaktig; redusert avfall; forbedret linjeeffektivitet |
| Teknisk støtte på stedet | Feltingeniører tilgjengelig for besøk på stedet for å observere påføringsteknikker, feilsøke adhesjonsproblemer, anbefale prosessforbedringer | Raskere problemløsning; optimaliserte søknadsprosesser; reduserte avslagsrater |
| Responsiv problemløsning | Gjennomgå relevant produksjons-, inspeksjons- og applikasjonsinformasjon for rapporterte kvalitetsproblemer; definere korrigerende tiltak basert på den bekreftede årsaken | Dokumentert gjennomgang og oppfølging av korrigerende tiltak der det er aktuelt |
Mens transaksjonsrelasjoner fokuserer på pris per rull, tror vi på å skape verdi gjennom samarbeid og felles vekst . Våre lengste kundeforhold overstiger nå femten år – en varighet som gjenspeiler vår forpliktelse til kontinuerlig forbedring, transparent kommunikasjon og gjensidig suksess.
Når du velger oss som din leverandør av limmateriale, kjøper du ikke bare tape eller skum. Du får en produksjonspartner med:
For leverandørevaluering anbefaler vi å gjennomgå den valgte produktspesifikasjonen, tilgjengelige testdata, prøver og påføringsresultater under dine egne prosessforhold. Dette gir et mer praktisk sammenligningsgrunnlag enn brede markedsføringspåstander.
I apparatindustrien har produksjonslinjer ikke råd til uplanlagt nedetid. Hvert minutt med stans fører til tapt produksjon, forsinkede forsendelser og økte kostnader. Pålitelighet i forsyningskjeden er derfor ikke en bekvemmelighet – det er en forretningsmessig nødvendighet. Denne delen undersøker hvordan våre produksjonsevner, kvalitetssystemer og partnerskapsfilosofi fungerer sammen for å gi forsyningskjedesikkerheten som apparatprodusenter krever.
Utover selve produktet tilbyr vi et omfattende utvalg av verdiøkende tjenester, forsyningskjedens fleksibilitetsalternativer og samarbeidsmodeller som er utviklet for å støtte produksjonsmålene dine – i dag og i fremtiden.
Vår produksjonsinfrastruktur er bygget for å støtte de høye volumkravene til global apparatproduksjon. Nøkkelkapasitetsberegninger inkluderer:
Denne skalaen gir kundene våre tillit til at deres produksjonskrav kan oppfylles konsekvent, selv i perioder med høy etterspørsel. Vår kapasitetsplanleggingsprosess inkluderer regelmessige gjennomganger av kundeprognoser, noe som lar oss proaktivt justere produksjonsplaner og opprettholde bufferlager for nøkkelkunder.
Vertikal integrasjon er en nøkkeldifferensiator i vår produksjonsmodell. I motsetning til leverandører som er avhengige av underleverandører for kritiske produksjonstrinn, har vi intern kontroll over hele produksjonsprosessen:
| Prosessstadium | Vår evne | Fordel for deg |
| Råvaremottak og inspeksjon | Inngående materialtesting for folietykkelse, legeringssammensetning, limpolymeregenskaper og foringssilikonisering | Materialer som ikke er standard, avvises før produksjonen starter – noe som sikrer jevn kvalitet fra starten |
| Selvklebende belegg | Interne løsemiddelbaserte og vannbaserte akrylbeleggslinjer med sanntidsovervåking av strøkvekt | Nøyaktig vektkontroll av selvklebende belegg; konsekvent ytelse på tvers av hver rull og hver batch |
| Laminering og forsterkning | In-house laminering av folie til scrim-, kraft- eller filmforsterkninger; presisjon nipp trykkkontroll | Konsekvent forsterkende binding; ingen fare for delaminering mellom lagene |
| Presisjonsskjæring | Multi-blads spalteevne fra 6 mm til 1200 mm bredde; stram toleransekontroll | Nøyaktige bredder for automatisert dispenseringsutstyr; redusert risiko for kantforurensning |
| Kvalitetstesting og validering | Internt laboratorium med testing av peel, strekk, skjær, termisk og fuktighet | Rask kvalitetskontroll; forkortet responstid for eventuelle kvalitetsproblemer |
| Emballasje og logistikk | Intern emballasje med tilpasset merking; strategisk havnenærhet for effektiv frakt | Mulighet for privat merking; konsoliderte forsendelser; optimaliserte fraktkostnader |
Nøkkel takeaway: Vertikal integrasjon eliminerer variabiliteten og kommunikasjonshullene som oppstår når man stoler på eksterne underleverandører. Hvert kritisk prosesstrinn er under vår direkte kontroll, og sikrer konsistent kvalitet og rask respons på eventuelle problemer som oppstår.
Standard tapebredder og -lengder passer ikke til alle produksjonslinjer. Våre tilpassede konverteringsmuligheter sikrer at båndet du mottar er nøyaktig tilpasset applikasjonsutstyret og prosesskravene dine:
| Tilpasningsalternativ | Tilgjengelige spesifikasjoner | Typisk applikasjon |
| Bredde | 6 mm til 1200 mm, i trinn på 1 mm | Matchende tapebredde til rørdiameter eller automatisert dispenseråpning |
| Lengde | 10 m til 500 m (eller lenger, underlagt begrensninger for rullediameter) | Minimerer frekvensen av rulleskift; matching til automatisert dispenserkapasitet |
| Kjernestørrelse | 3-tommers (76 mm), 6-tommers (152 mm) eller metriske ekvivalenter; tilpasset kjerne-ID. tilgjengelig | Kompatibilitet med ditt eksisterende dispenseringsutstyr eller manuelle applikatorer |
| Emballasje | Krympe-innpakket ruller; kartong emballasje; palletisert frakt; privat merking | Redusere avfallshåndtering på produksjonsgulvet ditt; merkevarekonsistens for distributører |
| Die-Cutting | Tilpassede former og størrelser for spesifikke bruksbehov | Forkuttede båndskiver for isolasjonsstiftkapping; tilpassede lapper for lokalisert forsegling |
Utover det fysiske produktet tilbyr vi en rekke støttetjenester som øker verdien av partnerskapet vårt og reduserer den administrative byrden på anskaffelses- og ingeniørteamene dine:
Vi forstår at produksjonsplaner kan være uforutsigbare. Vår forsyningskjedemodell er designet for å gi fleksibiliteten som produsenter av store volum krever:
| Fleksibilitet Option | Hva det betyr | Fordel for degr Operation |
| Sikkerhetsaksjebeholdning | Vi opprettholder sikkerhetslager av våre mest populære tapekvaliteter for å imøtekomme presserende bestillinger | Uventede topper i etterspørselen eller endringer i produksjonsplanen kan imøtekommes uten utvidede ledetider |
| Fremskyndet produksjon | Vi kan prioritere hasteordre når uforutsett etterspørsel oppstår | Produksjonsendringer med kort varsel imøtekommes; produksjonslinjer forblir i drift |
| Prognosebasert planlegging | Vi samarbeider med innkjøpsteamet ditt for å utvikle nøyaktige etterspørselsprognoser og tilpasse produksjonsplaner | Konsekvente ledetider; redusert risiko for forsyningsavbrudd; optimalisert produksjonseffektivitet |
Vi definerer rollen vår ikke som leverandør av limprodukter, men som en teknisk partner investert i din suksess. Denne forpliktelsen manifesterer seg i fem kjerneprinsipper som styrer hvert kundeforhold:
Ettersom industrier over hele verden beveger seg mot mer bærekraftig produksjonspraksis, er vi forpliktet til å redusere det miljømessige fotavtrykket til våre operasjoner og produkter. Våre bærekraftstiltak inkluderer:
| Initiativ | Nåværende status | Fremtidig retning |
| ISO 14001-sertifisert miljøledelse | Fullt implementert og sertifisert | Kontinuerlig forbedring gjennom årlige miljøprestasjongjennomganger |
| Løsemiddelreduksjonsprogrammer | Aktiv overgang til vannbaserte limsystemer | Reduserte VOC-utslipp; forbedret arbeidssikkerhet; overholdelse av forskrifter |
| Resirkulerbar emballasje | Send kartonger og kjernematerialer laget av resirkulerbare materialer der det er mulig | Oppmuntre kunder til resirkulering av brukte kjerner og emballasje |
| Råvareforvaltning | Arbeider med aluminiumsleverandører som praktiserer ansvarlig innkjøp | Evaluering av muligheten for å inkorporere resirkulert aluminiuminnhold i folieunderlag |
| Produktets holdbarhet | Produksjonsbånd med forlenget levetid | Redusere utskiftingsfrekvens og tilhørende materialforbruk over livssyklusen |
Vi ser på bærekraft ikke som et markedsføringsbudskap, men som en kontinuerlig forbedringsreise. Vi ønsker velkommen dialog med våre kunder om hvordan vi samlet kan redusere miljøpåvirkningen samtidig som vi opprettholder ytelsesstandardene dine applikasjoner krever.
Vellykkede partnerskap er bygget på gjensidig respekt og felles innsats. For å muliggjøre det mest produktive samarbeidet ber vi våre kunder:
Vi er ikke ute etter kortsiktige transaksjoner. Vi søker langsiktige relasjoner med partnere som verdsetter kvalitet, pålitelighet og innovasjon like mye som oss. Enten du er en global apparatprodusent, en spesialomformer eller et ingeniørfirma som utforsker nye løsninger for varmestyring, inviterer vi deg til å oppleve forskjellen som ekte partnerskap utgjør. Kontakt oss for å starte en samtale om dine behov og ambisjoner – og la oss bygge en felles fremtid sammen.
Vårt selskap har vært engasjert i båndproduksjonsindustrien i mer enn 20 år, og har fokusert på forskjellige Typer aluminiumsfoliebånd, skumbånd, kjøleskapsbånd, etc.
Telefon: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Adresse: Nr. 1, Yedong Road, vest for Yingbin Avenue, Economic Development Zone, Suqian City, Jiangsu -provinsen, Kina
Miya Miao
E -post: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhesive Tape Products Co., Ltd. All Rights Reserved. Tilpasset ODM -kjøleskap Folie limprodusenter